Inline-inspectie wordt vaak verkocht als een manier om defecten sneller op te sporen. Op een echte precisie-ijzergietlijn verandert de grotere waarde ervan wanneer er beslissingen worden genomen. Ik werk bij de productie van ijzergietwerk bij Ningbo Supreme Machinery Co., Ltd sinds de tijd dat grijs gietijzer en nodulair gietijzer vooral met het oog, de kraan en de schuifmaat werden geïnspecteerd. De verschuiving naar geautomatiseerde lijnen en inline-inspectie heeft de behoefte aan ervaring niet weggenomen. Het heeft die ervaring stroomopwaarts verplaatst – naar smelten, gieten, afkoelen en zelfs machinaal bewerken. In dit artikel wordt gekeken hoe inline-inspectie de kwaliteitscontrole van precisiegietwerk daadwerkelijk verandert, welke technologieën de moeite waard zijn en waar ze nog steeds tekortschieten.
Inline-inspectie is niet alleen maar röntgen: wat we feitelijk gebruiken bij ijzergietlijnen
Als klanten horen dat we inline-inspectie gebruiken voor precisiegieten van ijzer, gaan velen ervan uit dat we het hebben over röntgenfoto's van elk onderdeel. Dat is niet realistisch. Röntgenfoto's zijn nuttig, maar het is langzaam, duur en vaak overdreven voor een grijs ijzeren pomphuis of een nodulair gietijzeren klephuis. Wat daadwerkelijk werkt op een productielijn is een gelaagde aanpak: thermische analyse in de oven, infraroodmonitoring op het gietstation, machinevisie na reiniging en gerichte röntgen- of ultrasone tests voor kritische batches.
Bij Ningbo Supreme Machinery Co., Ltd produceren we ijzer casgrayntig,nodulair gietijzer, Enprecisie-investeringsgietwerkal meer dan 25 jaar. Het bedrijf begon in 1990 met gietstukken van ijzer en roestvrij staal en voegde er na 2000 een lijn voor staalgietwerk aan toe. In die tijd zijn onze productielijnen overgestapt van handmatige bewerking naar automatische machines. De enige les die zich herhaalt, is eenvoudig:inline-inspectie werkt alleen als het gekoppeld is aan een procesbeslissing.Als de gegevens de volgende hitte, de volgende matrijs of de volgende bewerkingsopstelling niet veranderen, is er niets anders dan het bijhouden van gegevens.
Het kostenargument: waarom een afgewezen casting slechts het zichtbare verlies is
Wanneer een precisiegietstuk van ijzer bij de eindinspectie wordt afgekeurd, is het zichtbare verlies het gietstuk zelf. Het onzichtbare verlies is doorgaans groter. U hebt al smeltenergie, vormzand, arbeid, bewerkingskosten en soms een leveringstermijn voor de klant verbruikt. Voor een hydraulisch spruitstuk van nodulair gietijzer, gemaakt volgens ASTM A536 65-45-12, kan een krimpdefect dat na de bewerking wordt aangetroffen, betekenen dat een onderdeel wordt gesloopt waarvan al 2 à 3 mm materiaal is verwijderd van de kritieke vlakken. Dat is niet alleen een castingverlies. Het is een verlies aan bewerkingscapaciteit.
Daarom geef ik er de voorkeur aan om inline-inspectie te beoordelen op basis van hoe vroeg er kan worden ingegrepen. Een thermische analyse die vóór het gieten een lage trend van restmagnesium signaleert, kan een hele pollepel besparen. Een infraroodcamera die een giettemperatuur onder de 1380°C registreert, kan koude afsluitingen in dunwandig grijs ijzeren gietwerk voorkomen. Een machinevisiestation kan na het gritstralen een oppervlaktescheur opvangen voordat het onderdeel het bewerkingscentrum bereikt. Geen van deze vervangt de eindinspectie. Ze verminderen het aantal defecten dat ooit de eindinspectie bereikt.
Inspectietechnologie afstemmen op grijs ijzer, nodulair gietijzer en investeringsgietwerk
Niet elke inline-inspectietechnologie is geschikt voor elk ijzergietproces. Onderstaande tabel is de praktische vergelijking die ik gebruik bij het configureren van een lijn. Het is geen theoretische rangschikking. Het weerspiegelt wat we op echte productievloeren hebben zien werken.
| Technologie | Beste pasvorm | Typische detectiesnelheid | Belangrijkste gebreken ontdekt | Beperking op ijzergieten |
|---|---|---|---|---|
| Thermische analyse | Smelten en nodularisatiecontrole | 30-90 seconden per hitte | Koolstofequivalente drift, vervaging van nodulariteit, neiging tot afkoeling | Indirecte meting; heeft kalibratie nodig met metallografie |
| Infrarood thermische beeldvorming | Giettemperatuur en vormvulling | Realtime tijdens het gieten | Koude afsluitingen, misruns, afwijking van de giettemperatuur | Alleen zichtlijn; de plaatsing van rook en pollepels kan interfereren |
| Machinevisie | Oppervlakte-inspectie na reiniging | 1–5 seconden per onderdeel | Scheuren, bramen, koude afsluitingen, ontbrekend materiaal, zandinsluiting | Kan interne defecten niet zien; verlichting en onderdeeloriëntatie zijn belangrijk |
| Realtime röntgenfoto | Veiligheidskritische gietijzeren en stalen gietstukken | 10–60 seconden per onderdeel | Krimpporositeit, interne scheuren, insluitsels | Hoge kosten; lagere lijnsnelheid; eisen inzake stralingsveiligheid |
| Ultrasoon testen | Gietstukken van nodulair gietijzer en staal met een zware doorsnede | 2–10 seconden per punt | Interne holtes, scheuren, variatie in nodulariteit in dikke secties | Vereist koppeling; complexe geometrieën zijn moeilijk |
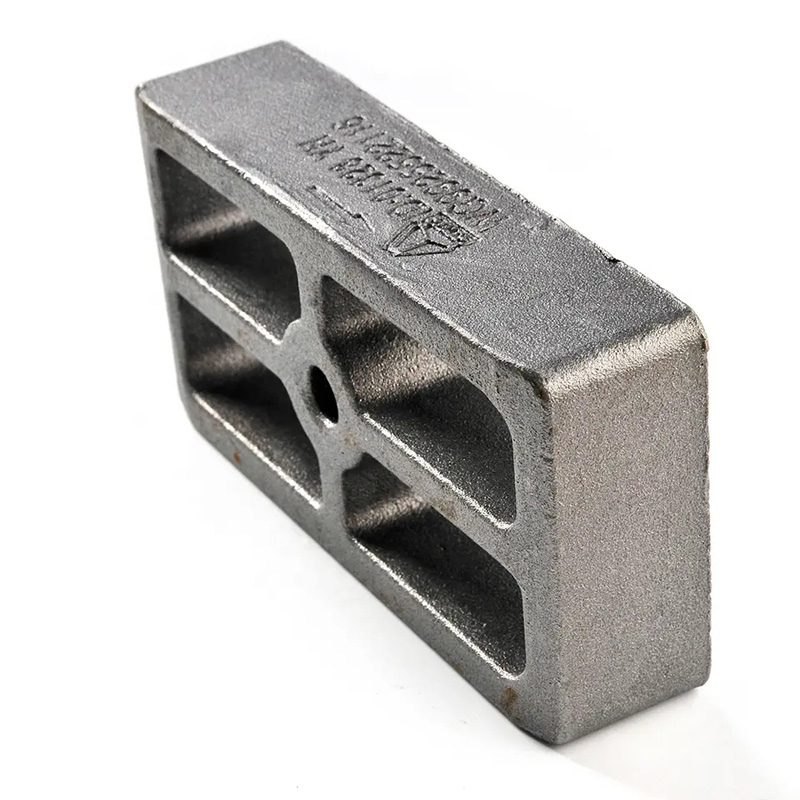
Voor grijsijzeren gietstukken zoals hydraulische kleplichamen en machineonderdelen leveren machinevisie en infraroodgietmonitoring doorgaans het beste rendement op. Het grijze ijzervlokgrafiet zorgt voor een goede demping en thermische geleidbaarheid, maar het betekent ook dat oppervlaktedefecten vaak genoeg voorkomen om geautomatiseerde visuele inspectie te rechtvaardigen. Voor gietstukken van nodulair gietijzer zijn thermische analyse en gerichte röntgenstraling belangrijker omdat nodulariteit en interne stevigheid rechtstreeks van invloed zijn op de rek- en vermoeiingslevensduur. Bij precisiegietwerk verschuift de prioriteit naar waspatroonafmetingen en schaalintegriteit, waarbij laserscannen en procesdatalogging vaak belangrijker zijn dan inline radiografie.
Hoe inline-inspectie aansluit op bewerking en assemblage
Eén ding dat ik heb geleerd van de jarenlange productie van ijzeren gietstukken bij Ningbo Supreme Machinery Co., Ltd is dat kwaliteitscontrole niet kan stoppen bij de deur van de gieterij. Een precisiegietstuk van ijzer dat de maatinspectie doorstaat, kan nog steeds falen in het bewerkingscentrum als de hardheid of microstructuur van het gietstuk varieert. Grijs ijzer met koude temperaturen kan bijvoorbeeld binnen de tolerantie meten, maar hardmetalen gereedschappen vernietigen. Nodulair gietijzer met een lage nodulariteit kan gemakkelijk worden bewerkt, maar slaagt niet voor een druktest.
Dit is waar inline-inspectiegegevens waardevol worden buiten de gieterij. Wanneer we thermische analyseresultaten, giettemperaturen en koelgegevens per batch registreren, kunnen we deze correleren met de bewerkingsprestaties. Als een klant geratel of overmatige slijtage van het gereedschap meldt bij een specifieke partij grijsijzeren gietstukken, kunnen we het koolstofequivalent en de afkoelsnelheid herleiden. Als een gietstuk van nodulair gietijzer na de bewerking de lektest niet doorstaat, kunnen we de trend van magnesiumresidu en nodulariteit beoordelen. Die traceerbaarheid is niet glamoureus, maar maakt van kwaliteitscontrole procescontrole.
Voor klanten die zowel ijzeren gietstukken als afgewerkte machinaal bewerkte onderdelen van ons ontvangen, vermindert deze koppeling het schuldspel. In plaats van te discussiëren of het defect het gevolg is van gieten of machinaal bewerken, kunnen we samen naar de gegevens kijken.
Een praktisch configuratievoorbeeld voor hydraulische spruitstukken van nodulair gietijzer
Laat ik een concreet voorbeeld geven. Stel dat we een hydraulisch spruitstuk van nodulair gietijzer gebruiken met een wanddikte van 8–12 mm, materiaal ASTM A536 65-45-12, en een bewerkingstoeslag van 2,5 mm op kritische vlakken. De klant eist na de bewerking een drukdichtheidstest en een nodulariteit van minimaal 85%.
Aan de smeltkant zouden we optische emissiespectrometrie gebruiken voor chemie en thermische analyse voor koolstofequivalent en nodulariteitstrend. Het doelvenster is C 3,5–3,7%, Si 2,2–2,5%, Mg 0,04–0,06%. Aan de gietzijde bewaakt infrarood-thermische beeldvorming de giettemperatuur en houdt deze tussen 1390°C en 1420°C. Na het reinigen controleert machinevisie op oppervlaktescheuren en koude afsluitingen. Voor kritieke batches wordt met realtime röntgen- of ultrasoon testen de interne krimp in het dikke gedeelte rond de poortnokken gecontroleerd.
Deze configuratie inspecteert niet elk onderdeel met röntgenstraling. Het gebruikt de juiste technologie in het juiste stadium. Het resultaat is minder verrassingen bij de bewerking en een stabieler slagingspercentage voor druktests. In mijn ervaring is die combinatie belangrijker dan het kopen van de duurste inspectiemachine op de markt.
Wat ik zou controleren voordat ik een inline-inspectiesysteem koop
Als u inline-inspectie voor precisiegietwerk van ijzer evalueert, zou ik vier vragen stellen voordat u de apparatuurbrochures bekijkt. Ten eerste: welk defect probeert u te voorkomen en in welke procesfase ontstaat het? Ten tweede, wat gaat u met de gegevens doen: zal het een instelpunt veranderen, een storting stoppen of een bewerkingsoffset aanpassen? Ten derde: wat zijn de kosten van een gemist defect versus de kosten van het inspectiesysteem? Ten vierde: wie zal het systeem na installatie onderhouden en kalibreren?
Bij Ningbo Supreme Machinery Co., Ltd is onze productie geëvolueerd van handmatig werken naar automatische machines, omdat automatisering consistentieproblemen oplost die handmatig werk niet kan. Maar automatisering zonder procesfeedback is gewoon snellere variatie. Inline-inspectie is de feedbacklus die automatisering nuttig maakt voor de kwaliteitscontrole van precisiegietwerk.
Veelgestelde vragen
Vervangt inline-inspectie de eindinspectie voor ijzeren gietstukken?
Nee. Inline-inspectie vermindert het aantal defecten dat de eindinspectie bereikt, maar eindinspectie is nog steeds noodzakelijk voor batchbemonstering en klantspecifieke acceptatiecriteria. Voor veiligheidskritische gietijzeren gietstukken blijven eindafmetingen en druktesten verplicht.
Welke inline-inspectietechnologie is het meest kosteneffectief voor grijsijzergieten?
Voor de meeste gietlijnen voor grijs ijzer bieden machinevisie na reiniging en infrarood-giettemperatuurbewaking de snelste terugverdientijd. Ze vangen oppervlaktedefecten en koude afsluitingen op zonder de lijn aanzienlijk te vertragen. Thermische analyse is ook belangrijk, maar het is eerder een instrument voor smeltcontrole dan een hulpmiddel voor de inspectie van onderdelen.
Kan inline-inspectie nodulariteitsproblemen in nodulair gietijzer detecteren vóór het gieten?
Het kan een trend aangeven, maar geeft in realtime geen definitief nodulariteitsgetal. Thermische analyse gecombineerd met snelle metallografie kan aantonen of de magnesiumresidu- en afkoelingscurve binnen het verwachte venster vallen. Als de trend buiten het raam valt, kan de gieterij de behandelings- of gietvolgorde aanpassen.
Hoe ondersteunt Ningbo Supreme Machinery Co., Ltd inline-inspectie voor investeringsgieten?
Voor precisiegietwerk richten we ons op de dimensionale stabiliteit van het waspatroon, de dikte van de schaal en de registratie van de giettemperatuur. Laserscannen en procesdatalogging zijn voor deze gietstukken vaak nuttiger dan inline röntgenstraling. We configureren de inspectieaanpak op basis van de legering, geometrie en klantacceptatiestandaard.
Naar welke normen wordt gewoonlijk verwezen voor de inspectie van ijzergietwerk?
Veel voorkomende referenties zijn onder meer ASTM A48 voor grijs ijzer, ASTM A536 voor nodulair gietijzer, ISO 1083 voor gietijzer met nodulair grafiet, ISO 8062 voor maattoleranties en ASTM E446 of E186 voor radiografisch onderzoek. De toepasselijke norm is afhankelijk van het materiaal en de toepassing.
Als u inline-inspectie evalueert voor een precisiegietproject voor ijzer, of de kwaliteitscontrole van grijs ijzer, nodulair gietijzer of investeringsgietwerk wilt bespreken, kunt u contact opnemen metNingbo Supreme Machinery Co., Ltddirect. Deel uw materiaalkwaliteit, kritische afmetingen en zorgen over defecten, en wij kunnen u helpen bij het definiëren van een praktische inspectieconfiguratie voor uw productielijn.